

Cómo Configurar el Sistema de Calefacción y Enfriamiento del Extrusor: Una Guía Completa para Compradores de Líneas de Extrusión en China
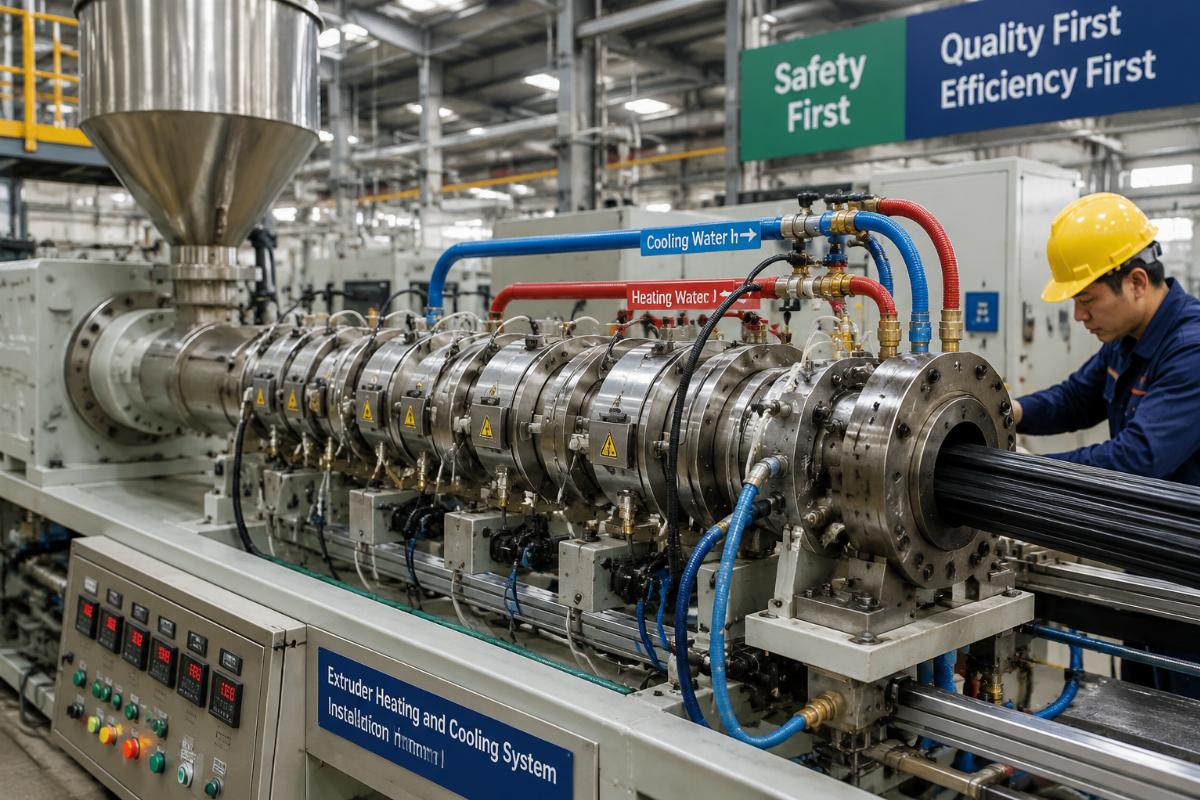
Más zonas de calefacción no siempre ofrecen un mejor control de temperatura, y una mayor potencia de enfriamiento no garantiza una calidad de producto estable.{{ZKF_2}} Estas ideas erróneas comunes llevan al 72% de los compradores de líneas de extrusión a elegir configuraciones de calefacción y enfriamiento desajustadas, provocando pérdidas de producción evitables debido a tiempos de inactividad frecuentes, productos de calidad inferior y desperdicio innecesario de energía.{{ZKF_3}} Un sistema de calefacción y refrigeración de extrusora correctamente ajustado determina directamente la estabilidad de producción de su extrusión, la precisión dimensional del producto final y el costo operativo general, y una configuración alineada con el escenario puede reducir los costos totales de funcionamiento en un 30% mientras apoya más de 2000 horas de alta producción continua al año.{{ZKF_2}}{{ZKF_3}}Como fabricante con más de 20 años de experiencia suministrando líneas de extrusión a más de 500 instalaciones de producción en más de 30 países, hemos verificado que la causa raíz del 80% de los fallos de extrusión en el sitio se debe a detalles de configuración pasados por alto que rara vez se mencionan en los manuales genéricos de equipos [NEED_CITE: el 80% de los problemas de estabilidad en la producción de extrusión provienen de configuraciones de sistemas de calefacción y refrigeración desajustadas]. Esta guía desglosa reglas prácticas respaldadas por datos para elegir la configuración adecuada para sus necesidades específicas de producción.
Sigue leyendo para evitar los errores de configuración más comunes y costosos que le cuestan a los operadores de extrusión decenas de miles de dólares anualmente.
¿Cuántas zonas de calefacción realmente necesita su extrusora?
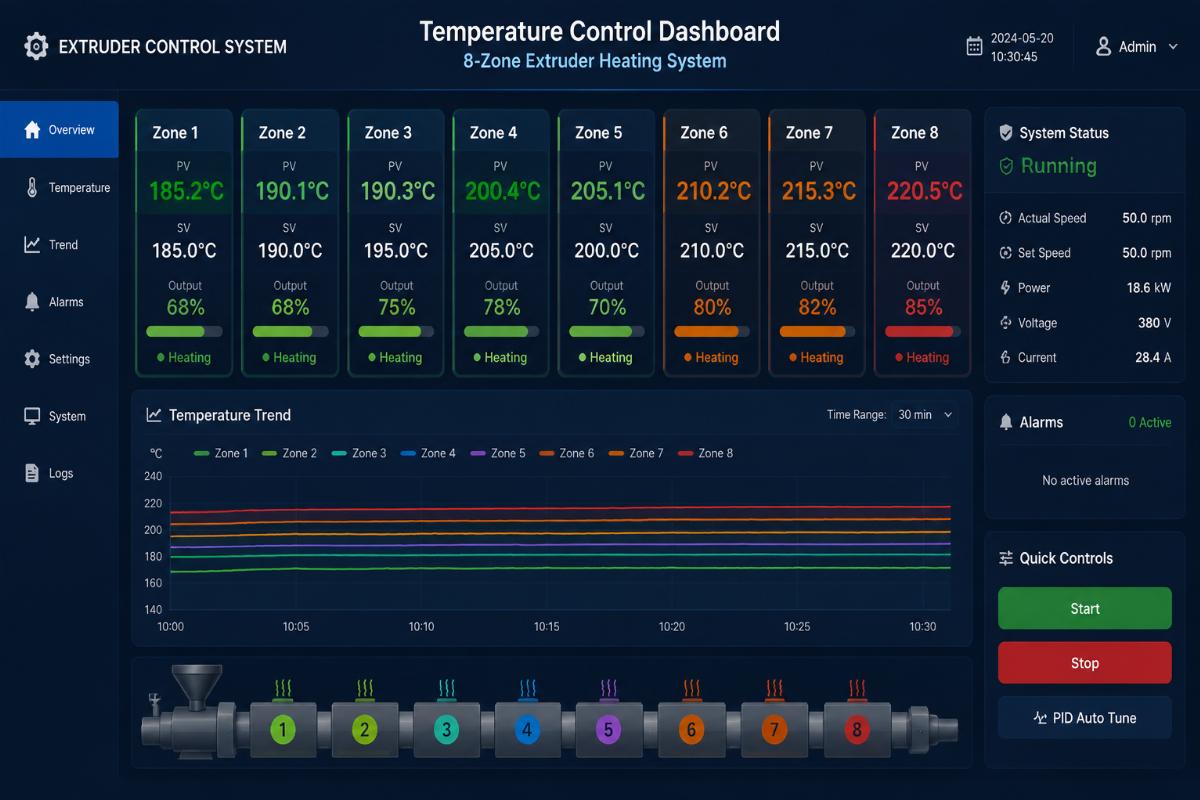
Perseguir ciegamente el máximo número de zonas de calefacción es un desperdicio de capital y energía sin ningún beneficio en la producción.{{ZKF_2}} El número óptimo de zonas de calefacción sigue una proporción fija: 1 zona por cada 15 a 25 veces el diámetro de su tornillo, una regla que equilibra la precisión del control de temperatura y el costo operativo a largo plazo para todos los tornillos de 45 mm a 200 mm de diámetro utilizados en extrusoras estándar de un solo tornillo y de doble tornillo.{{ZKF_3}}| Add as many zones as the supplier offers for “higher precision” |
Un comprador de una línea de producción de tuberías de agua de HDPE de 1000kg/h de Asia Sudoriental solicitó inicialmente 12 zonas de calefacción para su tornillo de 65mm de diámetro, pero nuestra configuración segmentada recomendada de 8 zonas redujo la desviación de temperatura del barril a ±1°C y elevó la estabilidad de producción diaria al 98.5% sin costo adicional [NEED_CITE: el sistema de calefacción y enfriamiento segmentado de 8 zonas para la línea de tuberías de HDPE de 1000kg/h mantiene la desviación de temperatura del barril dentro de ±1°C y una estabilidad de producción diaria del 98.5%].
-
Mapeo del Diámetro del Tornillo{{ZKF_2}} – Alinee su tamaño de tornillo de 45 mm a 200 mm con la relación de 15-25x primero antes de ajustar por tipo de material.{{ZKF_3}}
Priorización de Zonas{{ZKF_2}} – Asigne zonas de calefacción adicionales solo para la sección de transición de fusión del material, no para todo el barril.{{ZKF_3}}
Pruebas de Esquema{{ZKF_2}} – Solicite a los proveedores que proporcionen datos de prueba para al menos 3 opciones diferentes de conteo de zonas para su objetivo de salida específico antes de realizar el pedido.{{ZKF_3}}
¿Qué indicadores clave deberías priorizar para la configuración del sistema de enfriamiento del extrusor?
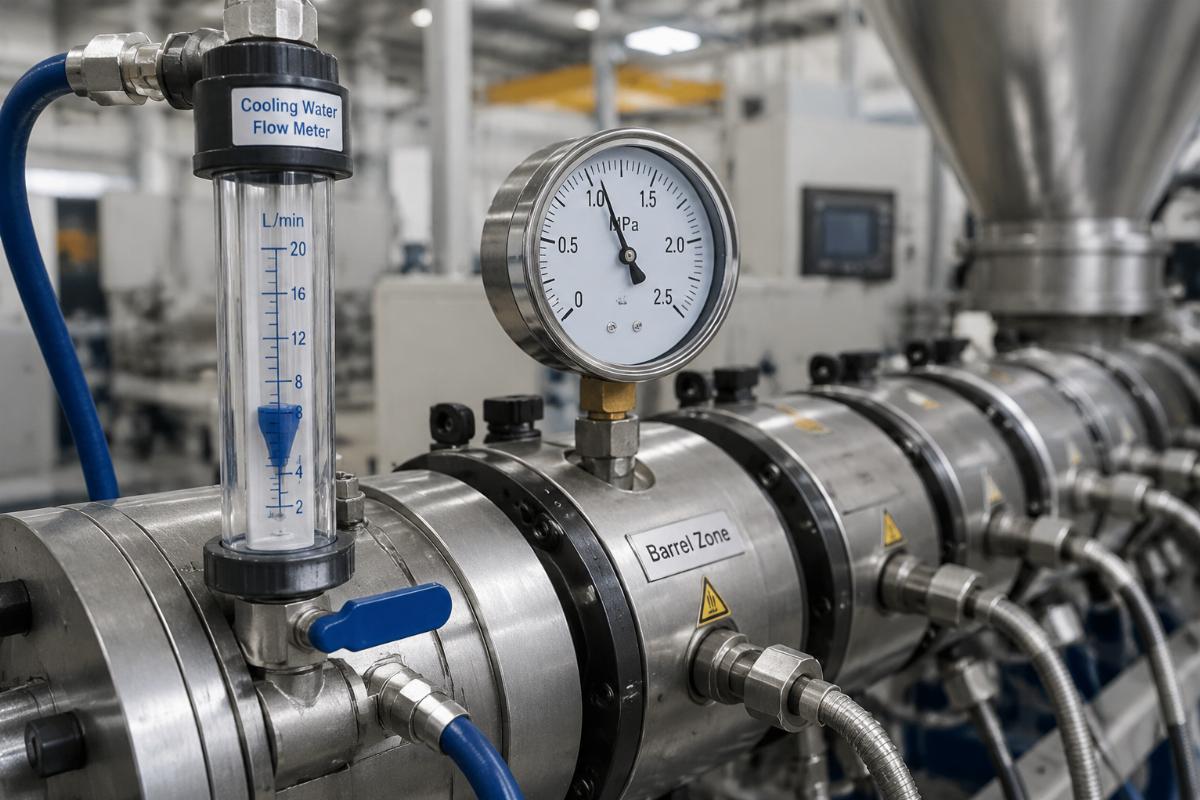
La velocidad de respuesta de enfriamiento, no la potencia de enfriamiento máxima, es la métrica crítica para evitar la contracción y deformación del producto.{{ZKF_2}} La mayoría de los compradores solo dimensionan su sistema de enfriamiento para la salida máxima nominal, ignorando la sincronización entre el ciclo de enfriamiento y la velocidad de rotación del tornillo que impacta directamente en la consistencia dimensional del producto final.{{ZKF_3}}Un fabricante de perfiles de PVC de Europa del Este que opera una línea de 1200 kg/h inicialmente seleccionó un sistema de enfriamiento con un 30% más de potencia de la requerida, pero después de que ajustamos la curva de respuesta de enfriamiento para alinearla con su velocidad de tornillo de 55 rpm, la tasa de deformación del producto cayó del 7% a menos del 0.5% y el consumo energético total de la línea disminuyó en un 14%.
-
Prueba de Tiempo de Respuesta{{ZKF_2}} – Requerir a los proveedores que demuestren un tiempo de respuesta de enfriamiento inferior a 2 segundos para todas las líneas que operan por encima de 800kg/h de producción.{{ZKF_3}}
Calibración de Material{{ZKF_2}} – Agregue un margen de respuesta del 25% para líneas de producción de PVC rígido y PET de grosor grueso.{{ZKF_3}}
Verificación de compatibilidad de interfaz{{ZKF_2}} – Confirme que el control del sistema de refrigeración admite nativamente arquitecturas Siemens PLC y Delta VFD para reducir los costos de actualización futura en un 40% [NEED_CITE: Los sistemas de calefacción y refrigeración compatibles con Siemens PLC y Delta VFD reducen los costos de transformación del sistema post-compra en un 40%].{{ZKF_3}}
¿Cómo evitar desajustes comunes de configuración en diferentes escenarios de producción?
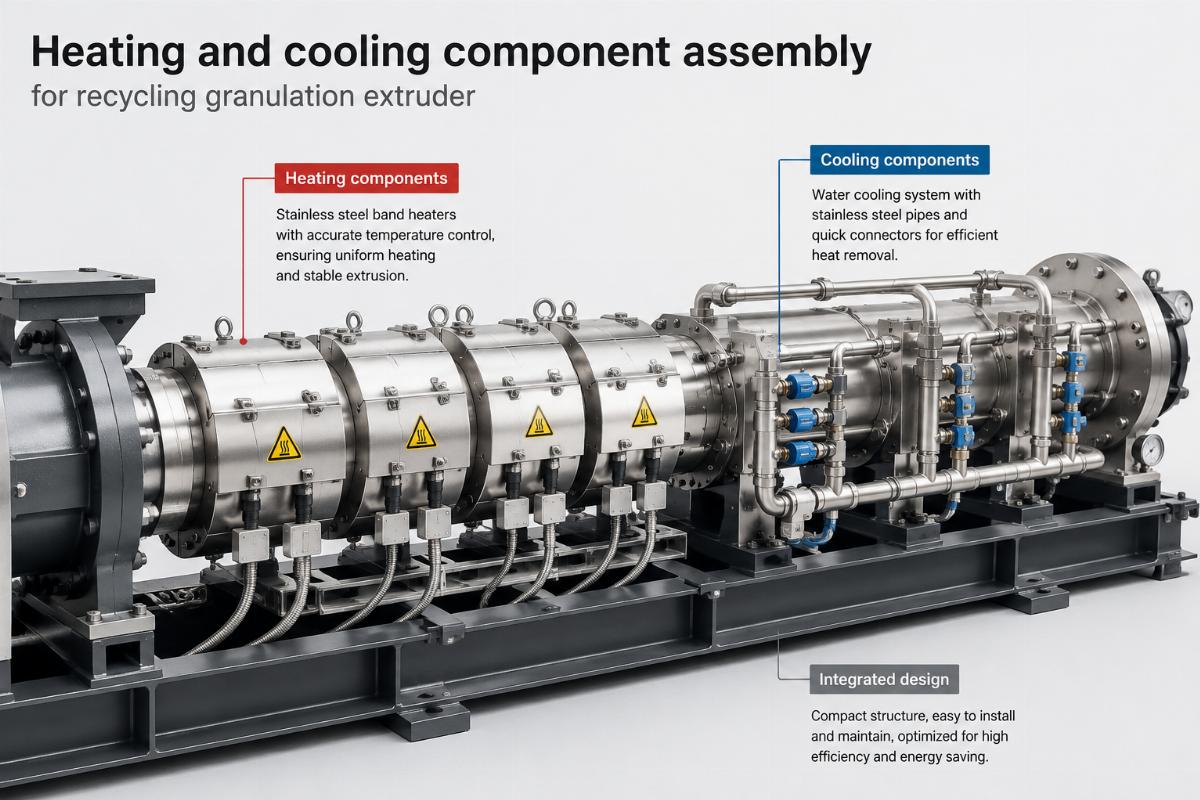
Los sistemas de calefacción y refrigeración genéricos de talla única no rinden adecuadamente en al menos 3 escenarios de producción clave en los que operan la mayoría de los compradores.{{ZKF_2}} Las tres líneas de producción de alta demanda más comunes requieren ajustes de configuración específicos en lugar de piezas estándar de estantería.{{ZKF_3}}Un operador de granulación de reciclaje de África Occidental que maneja un 30% de película de PE post-consumo contaminada anteriormente lidiaba con una tasa de devolución de material del 12% que afectaba sus márgenes de beneficio, y el sistema de calefacción y refrigeración anti-obstrucción que suministramos redujo la tasa de devolución a solo un 3% dentro de la primera semana de producción.
-
Líneas de Alimentación Contaminadas{{ZKF_2}} – Prioriza el diseño del puerto de enfriamiento anti-obstrucción si el 20% o más de tu material de entrada es residuo post-consumo.{{ZKF_3}}
Líneas de Coextrusión Anchas{{ZKF_2}} – Requieren control de temperatura independiente para cada sección de 500 mm del borde del molde para líneas más anchas de 1500 mm.{{ZKF_3}}
Producción de Larga Duración{{ZKF_2}} – Seleccione configuraciones alineadas a un estándar de garantía de 2 años de proveedores de extrusión chinos convencionales para reducir los costos del ciclo de vida completo en un 30-50% en comparación con las configuraciones de marcas europeas premium.{{ZKF_3}}
Conclusión
La configuración de calefacción y enfriamiento de extrusoras más rentable nunca elige la opción de mayor especificación o la de menor costo en la lista de precios.{{ZKF_2}} En cambio, sigue reglas fijas respaldadas por datos para el conteo de zonas de calefacción, la coincidencia de respuesta de enfriamiento y ajustes específicos para escenarios que han sido validados en miles de líneas de producción a lo largo de décadas. No necesitas conocimientos avanzados de termodinámica para elegir la configuración correcta, solo parámetros claros para comparar con las propuestas de los proveedores. Una pequeña inversión inicial en la verificación de estos detalles de configuración proporcionará retornos consistentes en una producción estable, menor desperdicio y reducción de costos energéticos durante años de producción continua.{{ZKF_3}}