

Guía de relación L/D del extrusor: selección 20:1 vs 25:1 vs 30:1 vs 33:1 para fabricantes de plástico de China
Un mayor ratio L/D no siempre ofrece un mejor rendimiento de producción.{{ZKF_2}} La mayoría de los operadores de producción de plásticos asumen que un mayor ratio de longitud a diámetro se traduce directamente en una mayor producción y menores tasas de desperdicio, pero especificar en exceso este parámetro a menudo conduce a un calor de cizallamiento innecesario que acelera la degradación del material para materias primas de baja viscosidad, y desperdicia entre el 30 y el 50 por ciento de la inversión inicial en equipos en rendimiento no utilizado.{{ZKF_3}}El ratio L/D óptimo del extrusor nunca es la opción más alta disponible en el mercado, sino el parámetro que se alinea completamente con tu tipo específico de materia prima, la capacidad de producción requerida y los estándares de calidad del producto final para reducir los costos de producción generales en un 15 a 25 por ciento.
Como proveedor que ha apoyado más de 200 líneas de producción de plástico en 37 países en las últimas dos décadas, hemos visto que más del 60 por ciento de la ineficiencia en la producción y los picos de chatarra provienen de la selección de la relación L/D desajustada en lugar de problemas de calidad del equipo [NEED_CITE: Más del 60% de la ineficiencia en la línea de producción de plástico proviene de la relación L/D del extrusor desajustada en lugar de la calidad del equipo principal]. Muchos operadores priorizan marcas bien conocidas sobre la configuración de parámetros ajustada al escenario, solo para descubrir que su equipo no puede alcanzar los objetivos de producción prometidos o genera un consumo de energía excesivo e inesperado dentro de los 6 meses de operación.
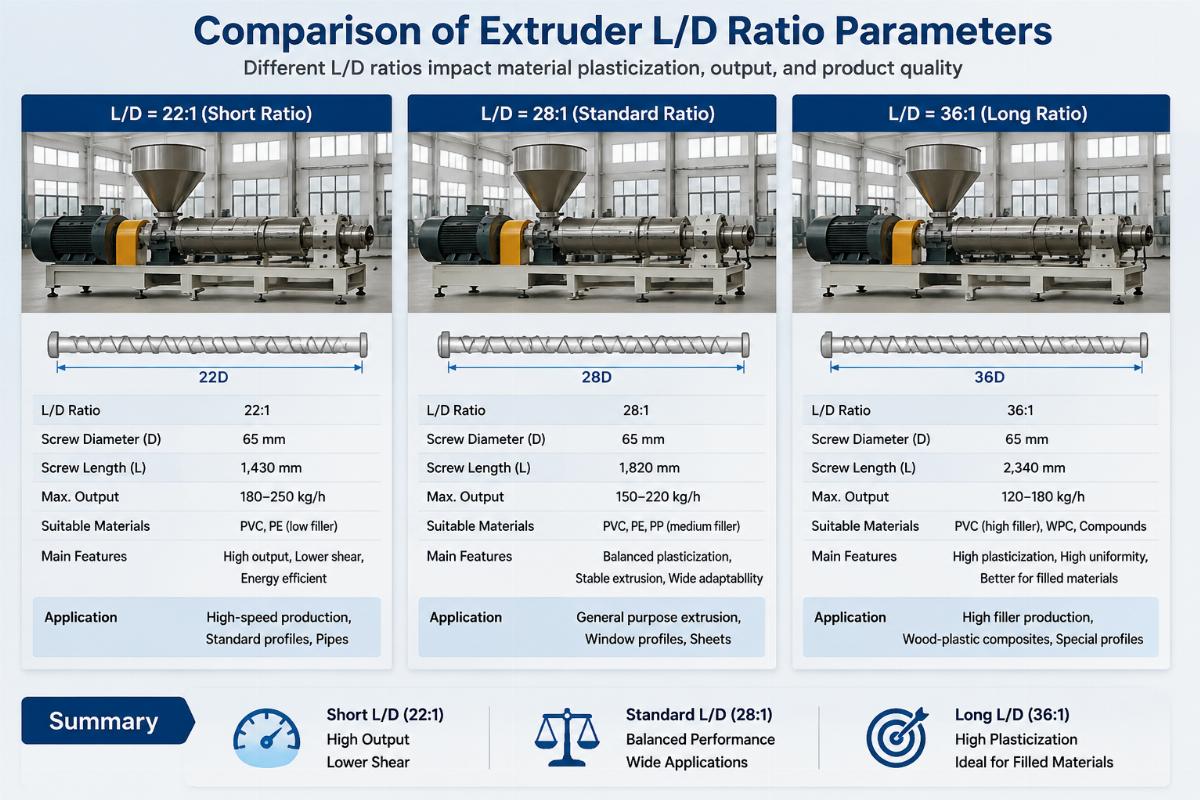
A continuación, desglosamos reglas de selección prácticas para escenarios de producción centrales para ayudarle a evitar errores costosos comunes.
¿Qué relación L/D de extrusora realmente necesita para su línea de producción de plásticos?
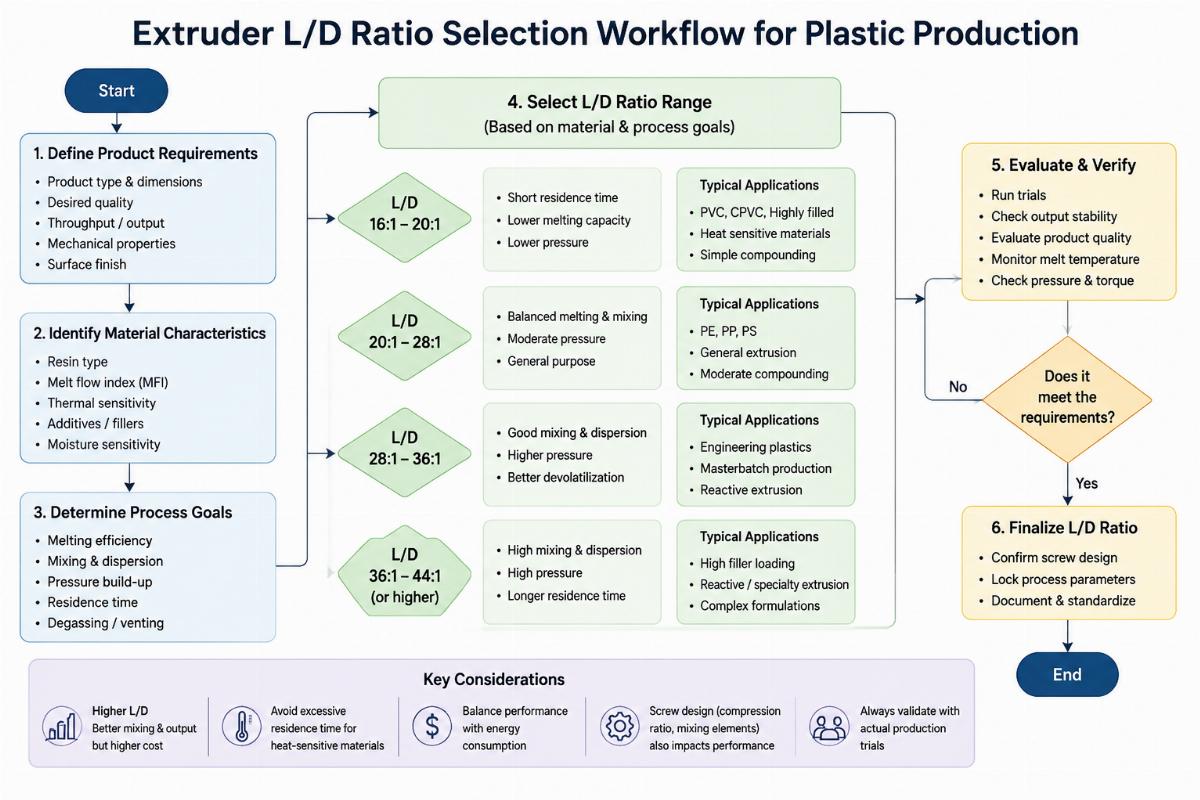
La relación L/D que coincide sigue tres criterios fundamentales no negociables.{{ZKF_2}} Primero, la viscosidad de la materia prima determina directamente el rango de tolerancia al corte del ensamblaje de tornillo y barril. Segundo, su producción horaria requerida limita el límite superior utilizable de la relación L/D, ya que una línea de baja capacidad no puede activar la ventaja de rendimiento de una unidad de alta relación. Tercero, los requisitos de uniformidad del producto final establecen el umbral mínimo para una suficiente plastificación del material.{{ZKF_3}}Un cliente de producción de tuberías de PVC con sede en el sudeste asiático instaló un extrusor de doble tornillo con una relación L/D de 33:1, adaptado a su requisito de producción diaria de 1200 kg/h, alcanzando una tasa de desperdicio estable del 2 por ciento sin problemas de degradación del material durante 18 meses de operación continua. Esta configuración eliminó los defectos de grosor de pared inconsistente que afectaban a su unidad anterior de relación 25:1, a pesar de que la unidad más antigua costaba un 20 por ciento menos inicialmente.
-
Auditoría de Materias Primas{{ZKF_2}} – Pruebe la viscosidad y la tasa de contaminación de su materia prima principal antes de fijar los parámetros de proporción.{{ZKF_3}}
Calibración de Salida{{ZKF_2}} – Confirme su objetivo de producción estable por hora, no solo la producción teórica máxima, para establecer el límite superior de la relación L/D utilizable.{{ZKF_3}}
Verificación de Requisitos del Producto{{ZKF_2}} – Liste las métricas de calidad del producto final obligatorias, incluyendo la uniformidad y la tolerancia a impurezas para definir el umbral mínimo de proporción.{{ZKF_3}}
¿Por qué ocurren la mayoría de los errores de coincidencia de la relación L/D en la producción de tuberías de plástico?
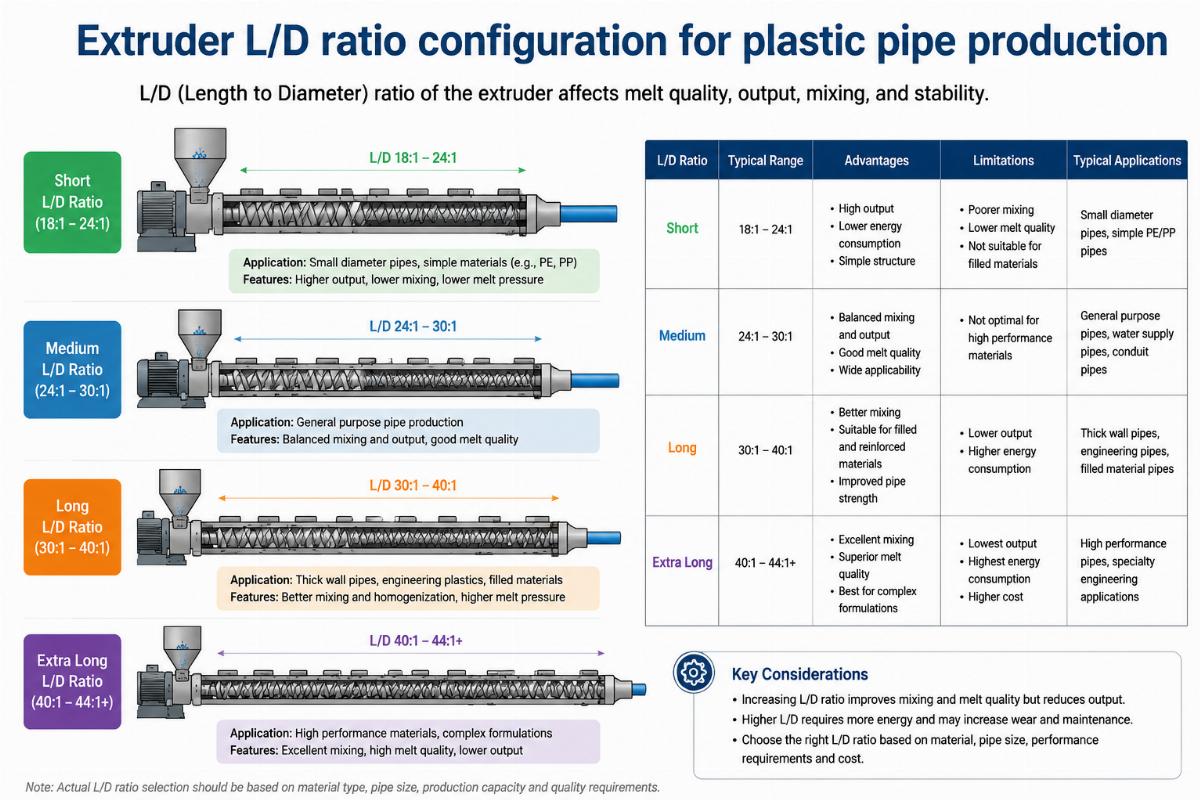
La producción de tuberías de PVC requiere una relación L/D más alta de lo que la mayoría de los operadores asume.{{ZKF_2}} El PVC rígido es altamente sensible a la plasticización desigual, y una relación inferior a 30:1 dejará residuos de partículas no fundidas dentro de la pared de la tubería que causan fallos de presión durante las pruebas de presión. La tubería de HDPE, en cambio, ofrece un rendimiento estable a 25:1, lo que hace que una relación más alta sea una carga de costo innecesaria.{{ZKF_3}}Un cliente de Oriente Medio que opera una línea de producción de perfiles de WPC probó inicialmente una unidad con una relación de 33:1 para su objetivo de producción de 800 kg/h, pero encontró que el exceso de calor por cizallamiento aumentaba la fragilidad del material y elevaba el consumo de energía en un 12 por ciento. Después de cambiar a un extrusor de un solo tornillo con una relación L/D de 30:1, redujeron el consumo de energía de fusión del material en un 18 por ciento sin impacto en la calidad del producto final [NEED_CITE: los extrusores de un solo tornillo con relación L/D de 30:1 reducen el consumo de energía en la producción de perfiles de WPC en un 18%].
-
Confirmación de Clasificación de Presión{{ZKF_2}} – Coincidir con una relación L/D más alta para productos de tubería clasificados para una presión de trabajo superior a 10 bar.{{ZKF_3}}
Verificación de Pureza de Materia Prima{{ZKF_2}} – Reduce la proporción en 5 puntos si utilizas un 20 por ciento o más de contenido de PVC reciclado en la materia prima.{{ZKF_3}}
Comparación de Costos{{ZKF_2}} – Compare el costo total de operación a 3 años, incluyendo energía y chatarra, no solo el precio de compra del equipo.{{ZKF_3}}
¿Qué relación L/D funciona mejor para escenarios de reciclaje y granulacion de plásticos?
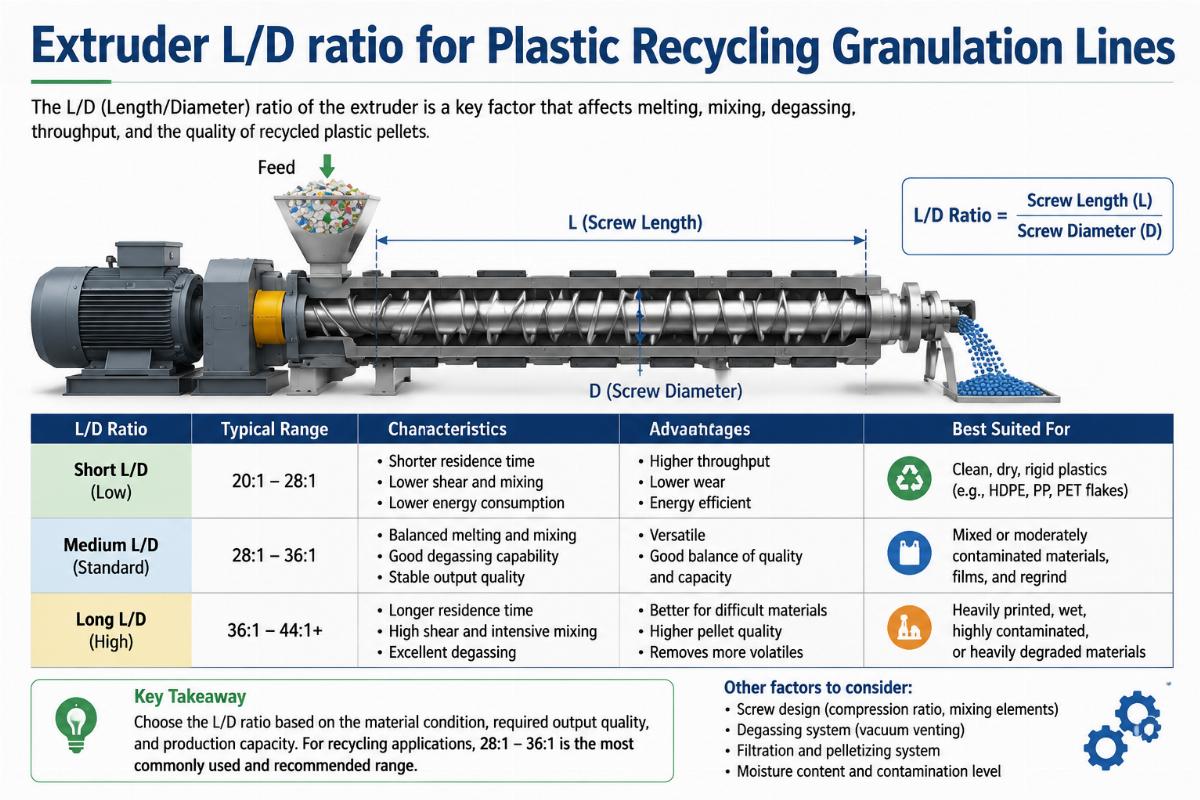
La relación L/D de 20:1 a 25:1 ofrece la mayor eficiencia de costos para las líneas de reciclaje.{{ZKF_2}} Las altas tasas de contaminación en la materia prima de plástico reciclado crean una carga de corte impredecible, y una relación más alta generará un exceso de calor por fricción que funde el material prematuramente antes de que entre en la sección de peletizado, aumentando la tasa de chatarra y el consumo de energía innecesariamente.{{ZKF_3}}Un cliente africano que opera una línea de granulación de reciclaje de película de PE/PP compró inicialmente un extrusor con una relación de 30:1, pero descubrió que tenía que preclasificar el 40 por ciento de la materia prima de desecho para evitar la degradación del material. Después de cambiar a una unidad con una relación L/D de 25:1, pudieron procesar materia prima con un 30 por ciento de contaminación directamente sin preprocesamiento, reduciendo el costo laboral de clasificación en un 45 por ciento mientras mantenían un rendimiento de pelletización estable del 98 por ciento.
-
Pruebas de Tasa de Contaminación{{ZKF_2}} – Mida la proporción de impurezas no plásticas en sus residuos entrantes para fijar el rango de proporción.{{ZKF_3}}
Mapeo de Requisitos de Pre-Procesamiento{{ZKF_2}} – Evite una relación más alta si no puede implementar un pre-clasificado completo para la materia prima entrante.{{ZKF_3}}
Evaluación de Rendimiento{{ZKF_2}} – Prioriza la tasa de rendimiento de pellets sobre la producción máxima teórica al seleccionar la proporción para las líneas de reciclaje.{{ZKF_3}}
¿Cómo evitar gastar de más en extrusoras de alta relación L/D innecesarias?
Las líneas con una producción estable por debajo de 800kg/h no obtienen ningún beneficio medible de una unidad con una relación de 33:1.{{ZKF_2}} La ventaja de rendimiento de una relación L/D más alta solo se activa cuando el conjunto de tornillo opera a una carga de diseño consistente, y una línea de baja capacidad dejará la mayor parte de la longitud del tornillo sin usar, desperdiciando el 30 por ciento del costo del equipo sin retorno alguno.{{ZKF_3}}| >1200kg/h Salida | Uso
