| Guía de Compradores de Extrusoras: Cómo Hacer Coincidir el Diámetro del Tornillo con la Capacidad de Salida para la Obtención de Extrusoras en China |
| La mayoría de los compradores asumen que un diámetro de tornillo de extrusión más grande siempre proporciona una mayor producción, pero esta es una de las ideas erróneas más costosas para las operaciones de extrusión.{{ZKF_2}} Muchos equipos de producción terminan invirtiendo en equipos sobredimensionados que desperdician del 10 al 25% de su capacidad en tiempo de inactividad, o en tornillos subdimensionados que causan un desperdicio de material evitable del 8 al 18% por ciclo de producción, sin darse cuenta nunca de la causa raíz de las brechas de rendimiento consistentes.{{ZKF_3}}
| Igualar el diámetro del tornillo de extrusión a su capacidad de producción objetivo reduce directamente el desperdicio de producción innecesario, elimina el gasto excesivo en equipos desalineados, y los fabricantes de extrusión con sede en China ofrecen configuraciones personalizadas diseñadas para alinearse con los requisitos del segmento de producción de plásticos a nivel global.{{ZKF_2}}{{ZKF_3}}
Con más de 12 años apoyando a los operadores de extrusión en el sudeste asiático, África, Oriente Medio y América Latina, hemos observado que el 30% de los reemplazos prematuros de extrusoras ocurren exclusivamente debido a desajustes en el diámetro del tornillo que no se abordan, en lugar de fallos mecánicos [NEED_CITE: El desajuste del diámetro del tornillo es la principal causa del 30% de los reemplazos tempranos de extrusoras a nivel mundial]. Los operadores a menudo priorizan las etiquetas de precio de marca o modelos estándar en lugar de una alineación granular entre las especificaciones del tornillo y las restricciones específicas de su línea de producción, lo que lleva a tiempos de inactividad evitables y a la pérdida de ingresos que podrían prevenirse fácilmente con reglas de selección específicas. |
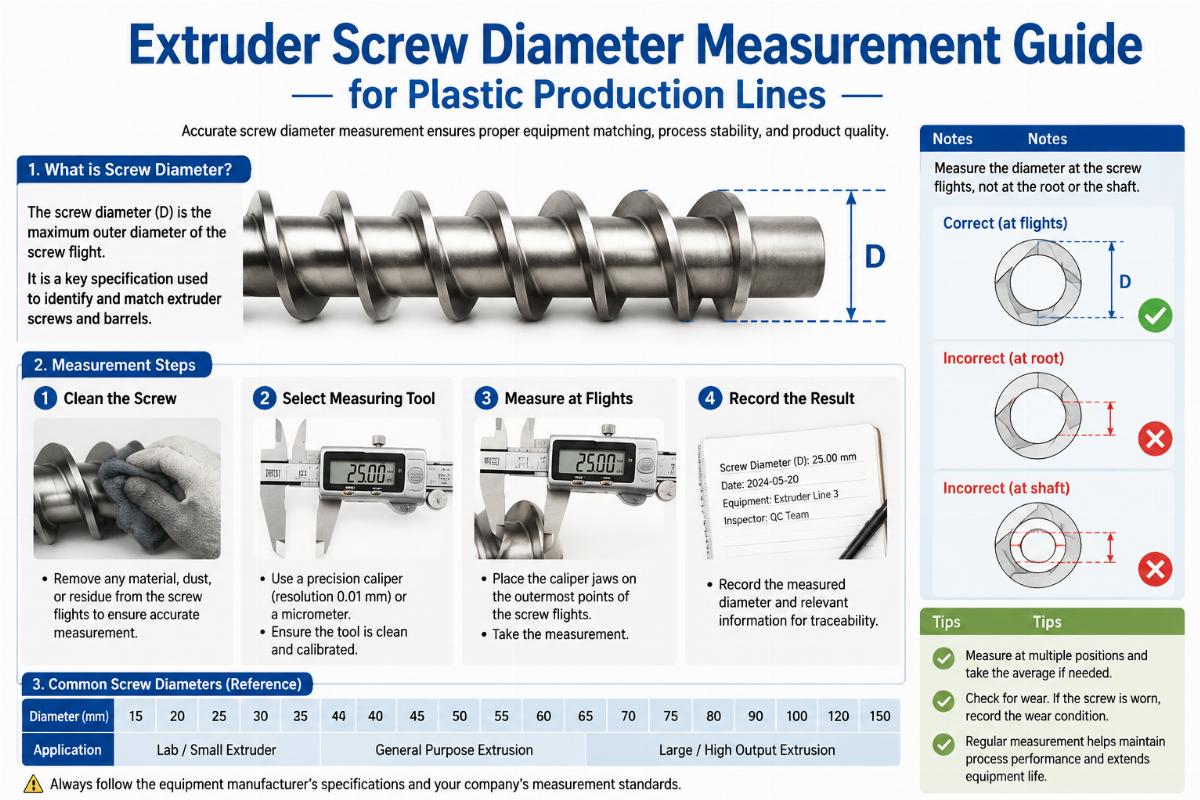
Esta guía desglosa reglas accionables y respaldadas por datos para seleccionar el diámetro de tornillo correcto para sus necesidades de producción, y cómo acceder a configuraciones personalizadas sin requisitos de pedido mínimo ocultos. |
¿Por qué el diámetro del tornillo es la especificación más pasada por alto para la coincidencia de salida del extrusor? |
| El diámetro del tornillo establece el límite superior e inferior rígido para una salida de extrusora estable y consistente, no solo un punto de referencia suelto para el rendimiento.{{ZKF_2}} La mayoría de los operadores se centran primero en el material del tornillo o la potencia del motor, pero sin un diámetro adecuadamente emparejado, incluso los componentes de la más alta calidad no lograrán proporcionar el rendimiento que necesita, lo que lleva a cuellos de botella que afectan a toda su línea de producción.{{ZKF_3}}
| Factor de Producción |
Práctica Común Desalineada
Práctica de Tiro Recomendada |
| Prioridad en la Selección de Tornillos |
Prioriza la potencia del motor y la reputación de la marca primero |
Priorizar la alineación del diámetro del tornillo con el rendimiento de la línea primero [NEED_CITE: Los modelos de tornillo simple de 45-200mm y de tornillo doble cónico cubren demandas de producción de 100kg/h a 2000kg/h para todos los materiales plásticos comunes] |
| Cálculo de rendimiento |
Solo calcula la producción horaria objetivo sin tener en cuenta las limitaciones de la línea de producción posterior |
Tenga en cuenta la velocidad de corte en la parte posterior y los parámetros de calibración junto con la producción objetivo |
| Suposición de Configuración |
Suponga que los conjuntos de tornillos personalizados requieren cantidades mínimas de pedido altas |
Obtenga productos de proveedores que apoyen especificaciones personalizadas con un pedido mínimo de una línea de producción completa |
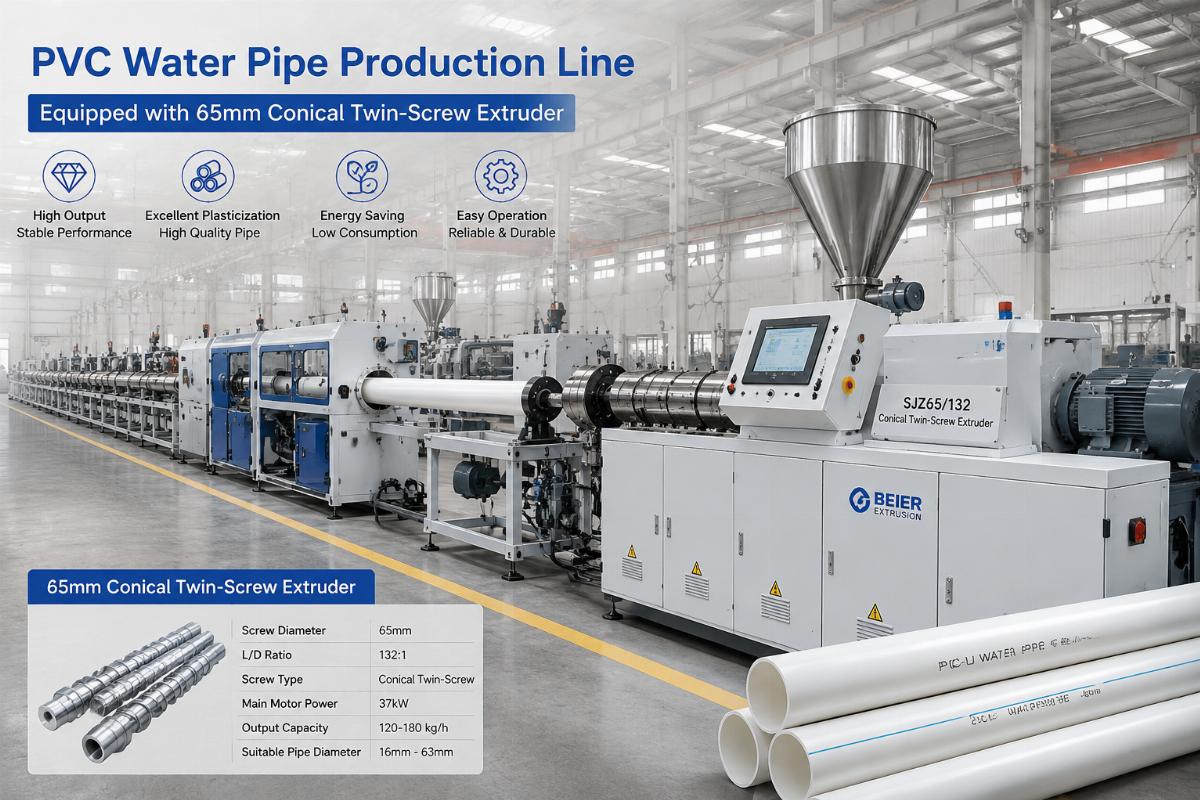
Un operador de línea de producción de tuberías de agua de PVC de 1200kg/h con sede en el sudeste asiático inicialmente planeó ordenar un extrusor de un solo tornillo estándar de 80mm, antes de cambiar a una configuración de tornillo doble cónico de 65mm alineada específicamente a su velocidad de línea y parámetros de corte. La configuración ha estado funcionando durante 2 años consecutivos con un 98% de tiempo de actividad, y ha eliminado el 15% de los residuos de material recurrentes que el equipo había experimentado previamente debido a un tornillo estándar desajustado [NEED_CITE: el tornillo doble de 65mm ofrece una salida equivalente a un tornillo de un solo tornillo estándar de 80mm para el procesamiento de PVC]. |
| Mapeo de Salida Baseline{{ZKF_2}} – Documente su rendimiento horario objetivo real en todas las corridas de producción estándar, no solo en números teóricos máximos.{{ZKF_3}}
| Verificación de Restricciones Descendentes{{ZKF_2}} – Realice una referencia cruzada de su salida objetivo con la velocidad de corte de línea existente y los límites del sistema de calibración para evitar desalineaciones.{{ZKF_3}}
- Material Parameter Cross-Check – Confirm your core processed material’s specific gravity and expected contamination levels to narrow eligible screw size ranges.
¿Qué rangos de capacidad de salida se alinean con las clases de diámetro de tornillo estándar? |
| Los modelos de tornillo simple y doble cónico estándar de 45 mm a 200 mm cubren casi todos los casos de uso comunes en la producción de plásticos, con un rendimiento de 100 kg/h a 2000 kg/h.{{ZKF_2}} El marco de cálculo central para la alineación es sencillo: la producción es igual al diámetro del tornillo multiplicado por la velocidad del tornillo, multiplicado por la gravedad específica del material, multiplicado por el coeficiente de eficiencia del tornillo, lo que te da una base clara para comenzar tu selección.{{ZKF_3}}
| Clase de Diámetro de Tornillo |
Aplicación Incorrecta Común |
Rango Típico de Rendimiento Correcto |
| 45-65mm |
Utilizado para líneas de reciclaje de alto rendimiento que manejan alimentación contaminada |
100-800kg/h para la producción de tubos y perfiles de baja contaminación |
| 75-100mm |
Sobredimensionado para líneas de empaquetado en hoja a pequeña escala |
500-1200kg/h para casos de uso de reciclaje y granulación |
| 120-200mm |
Subdimensionado para la producción de hojas de alta claridad en formato ancho |
1000-2000kg/h para producción de láminas anchas y embalaje de alto volumen |
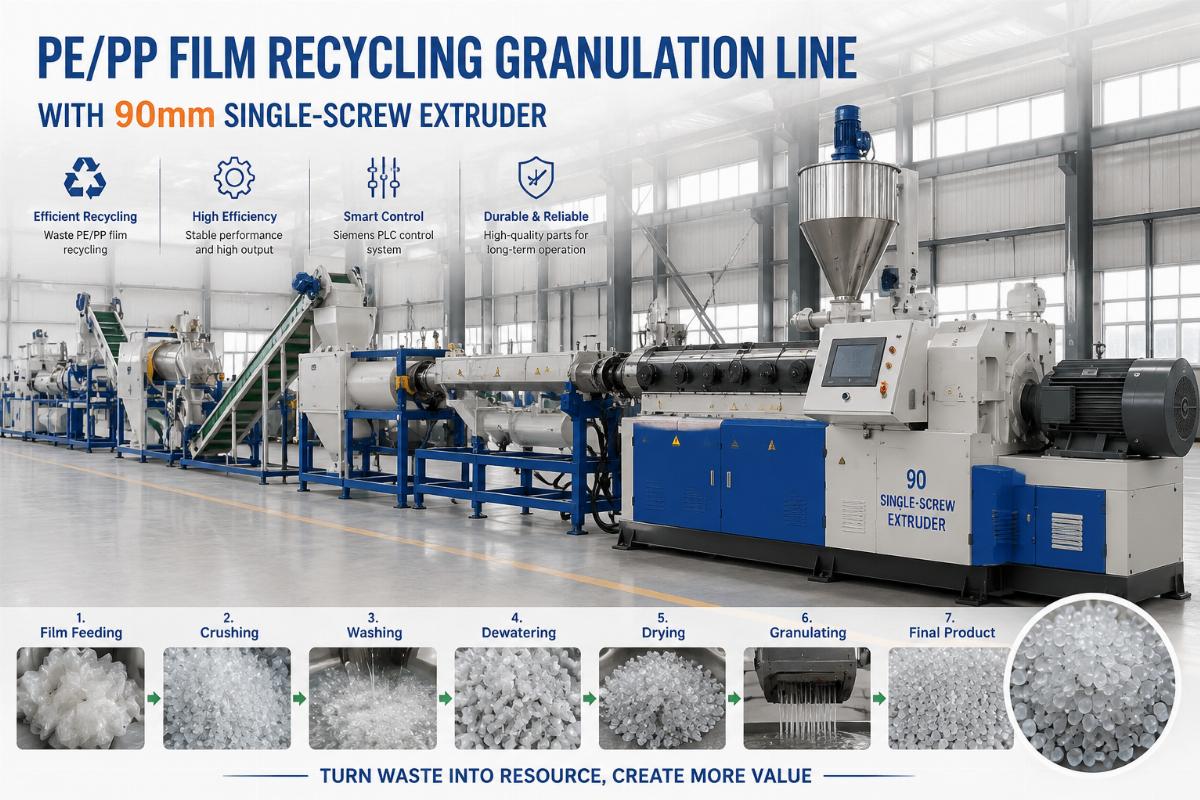
Un operador de granulación de reciclaje de película de PE/PP de 800 kg/h con sede en África probó tres modelos de extrusoras estándar diferentes antes de decidirse por una configuración de tornillo único de 90 mm con una relación L/D de 30:1, diseñada para manejar un 30% de materia prima post-consumo contaminada. La instalación funciona de manera continua sin paradas no planificadas frecuentes, eliminando las paradas de mantenimiento semanales con las que el equipo había lidiado utilizando unidades estándar desajustadas. |
| Alineación de la relación L/D{{ZKF_2}} – Use 20:1 para extrusión general, 30:1 para líneas de reciclaje de alto rendimiento y 25:1 para producción de láminas de precisión.{{ZKF_3}}
| Ajuste Específico de Material{{ZKF_2}} – Ajustar los cálculos de salida base para tener en cuenta materiales de mayor densidad como PVC en comparación con PE y PP de menor densidad.{{ZKF_3}}
| Planificación de Tolerancia a la Contaminación{{ZKF_2}} – Agregue un margen del 10% a su diámetro requerido calculado si su materia prima tiene regularmente niveles de contaminación del 20% o más.{{ZKF_3}}
¿Cómo evitar errores comunes de desajuste en el diámetro de tornillos para diferentes escenarios de producción? |
| Cada segmento de producción tiene reglas únicas de coincidencia de diámetro de tornillo, y confiar en plantillas genéricas de múltiples industrias causa el 40% de todos los errores comunes de coincidencia.{{ZKF_2}} No hay una solución única para todos, y la configuración que funciona para una línea de tuberías no ofrecerá un rendimiento confiable para una operación de reciclaje o de hoja ancha.{{ZKF_3}}
| Segmento de Producción |
Error de desajuste de tornillo común |
Práctica Correcta Específica del Escenario |
| Líneas de Producción de Tubos |
Tornillo de dimensionamiento puramente para la producción objetivo sin coincidir con la velocidad de extracción aguas abajo |
Alinee el diámetro del tornillo con la velocidad de extracción y corte para eliminar el desperdicio de material |
| Líneas de Reciclaje y Granulación |
Dimensionamiento para materia prima teórica limpia sin tener en cuenta la contaminación del mundo real |
Seleccione un diámetro mayor y una relación L/D más alta para manejar entradas mezcladas o contaminadas |
| Líneas de Producción de Hojas y Perfiles |
Priorizando tornillos estándar de bajo costo sobre unidades de precisión emparejadas para consistencia |
Ajuste el diámetro a los requisitos de ancho para mantener un grosor y calidad de superficie uniformes |
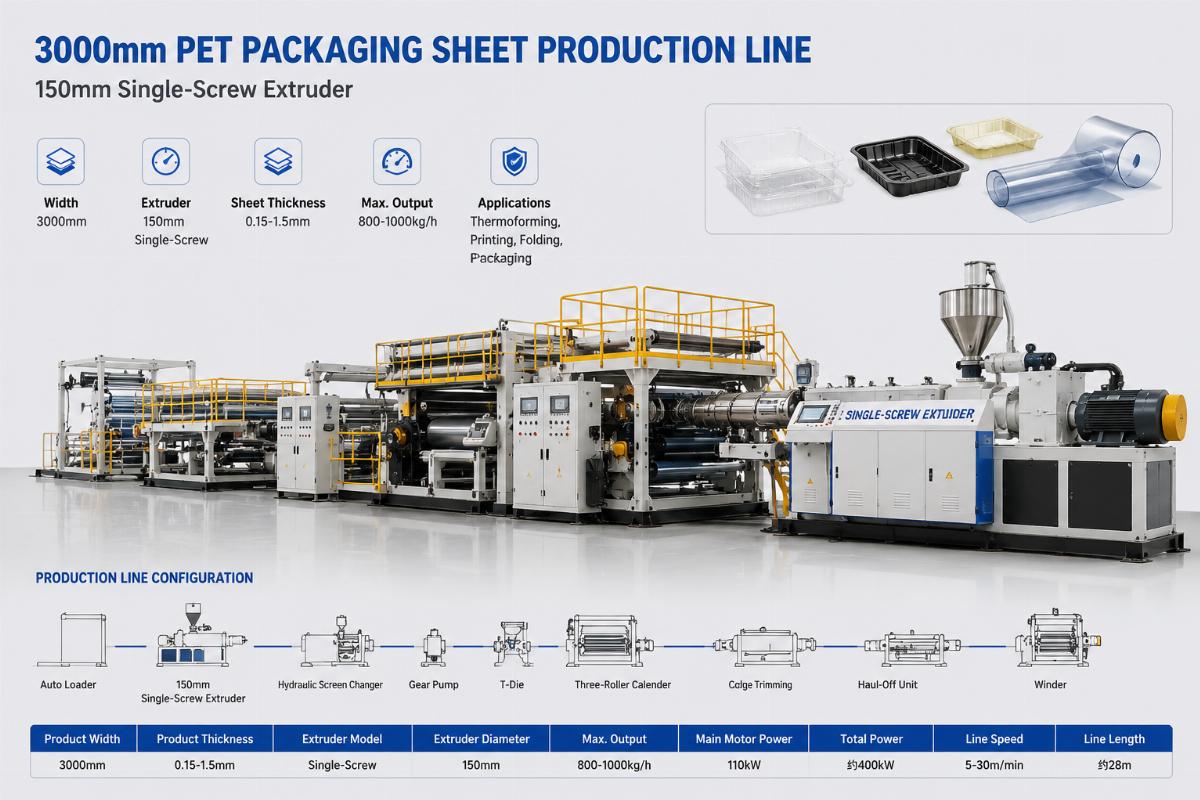
Un operador de láminas de embalaje de PET de 3000 mm de ancho con sede en Oriente Medio seleccionó un extrusor de un solo tornillo de 150 mm con una relación L/D de 25:1, calibrado específicamente para el procesamiento de PET de alta claridad, en lugar de una unidad genérica de 180 mm recomendada por un proveedor de equipos estándar. La línea alcanza consistentemente tasas de claridad del producto del 99% y evita los defectos visuales que el equipo había experimentado con una unidad anterior desajustada. |
| Chequeo de Referencia Específico por Segmento{{ZKF_2}} – Referencia instalaciones exitosas existentes en tu segmento de producción exacto en lugar de guías generales de la industria.{{ZKF_3}}
| Validación del Cálculo de Residuos{{ZKF_2}} – Realice una prueba de 72 horas con configuraciones de tornillo temporales si es posible para confirmar que no ocurren residuos por debajo o por encima de las especificaciones.{{ZKF_3}}
| Solicitud de Referencia de Proveedor{{ZKF_2}} – Pida a los proveedores potenciales 2+ estudios de caso de configuraciones de producción idénticas para confirmar que su configuración funciona para su caso de uso.{{ZKF_3}}
¿Cómo apoyan los proveedores de extrusoras de China la configuración personalizada de tornillos para satisfacer las necesidades exactas de producción? |
| Los fabricantes de extrusión con sede en China ofrecen configuraciones de tornillos totalmente personalizadas sin obligar a los compradores a aceptar unidades estándar fuera de especificación, a precios mucho más bajos que las ofertas de marcas europeas equivalentes.{{ZKF_2}} Muchos operadores asumen que las configuraciones personalizadas vienen con altos requisitos de pedido mínimo, pero los principales proveedores chinos apoyan especificaciones de tornillos completamente personalizadas con un pedido mínimo de solo una línea de producción completa, sin tarifas ocultas por configuraciones a medida. MT Extrusion Machinery, un fabricante con sede en China con más de 20 años de experiencia en equipos de extrusión, ofrece estas configuraciones personalizadas a precios de 30-50% más bajos que las marcas europeas comparables, junto con una garantía de 2 años y soporte gratuito de instalación en el sitio en el extranjero para todos los pedidos de línea completa.{{ZKF_3}}
1 |


